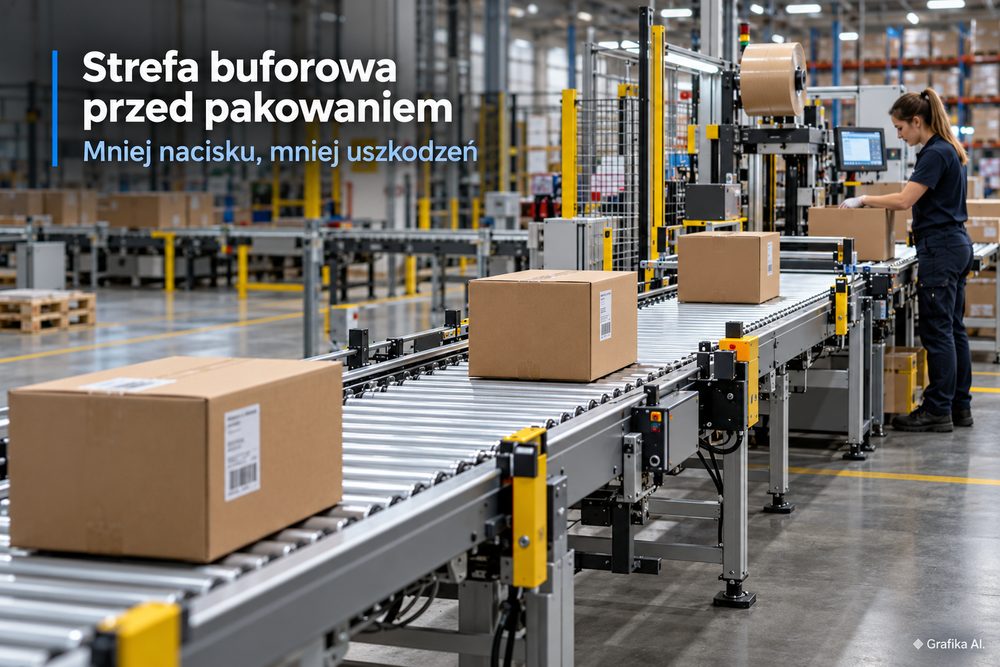
Jeżeli kartony, pojemniki albo tacki dojeżdżają do pakowania szybciej, niż operator lub maszyna zdąży je odebrać, problem nie zaczyna się przy stole pakowym. Zaczyna się kilka metrów wcześniej. Kolejne ładunki zatrzymują się na końcu przenośnika, następne dojeżdżają do nich z pełną siłą, a nacisk narasta wraz z długością kolejki. Efekt jest łatwy do przewidzenia: wgniecione kartony, przesunięte produkty, zakleszczenia, problemy z odczytem etykiet i niekontrolowane spiętrzenie przed stanowiskiem.
Samo wydłużenie przenośnika nie rozwiązuje problemu. Długi odcinek, na którym wszystkie rolki pracują jednocześnie, może wręcz zwiększyć nacisk na pierwszy zatrzymany karton. Potrzebna jest strefa buforowa, która nie tylko przechowuje określoną liczbę ładunków, ale przede wszystkim kontroluje sposób ich zatrzymywania i ponownego uruchamiania.
Najpierw trzeba więc odpowiedzieć na dwa osobne pytania: ile produktów ma pomieścić bufor oraz czy podczas oczekiwania mogą się one ze sobą stykać. Dopiero potem wybiera się długość przenośnika, rodzaj napędu, liczbę stref i sposób sterowania.
Pojemność bufora trzeba liczyć z czasu postoju, a nie z wolnego miejsca na hali
Najczęstszy błąd projektowy wygląda niewinnie: „mamy osiem metrów przed pakowaniem, więc zróbmy tam bufor”. To odwrócona kolejność. Długość bufora powinna wynikać z przepływu i wymaganej rezerwy czasowej, a nie z tego, ile przypadkiem zostało miejsca.
Prosty punkt wyjścia to:
liczba miejsc buforowych = dopływ ładunków na minutę × czas, przez jaki bufor ma przejąć produkcję.
Jeżeli z poprzedniej operacji zjeżdża 12 kartonów na minutę, a stanowisko pakowania może zatrzymać się na około 90 sekund bez konieczności zatrzymywania całej linii, potrzebnych jest co najmniej:
12 × 1,5 = 18 miejsc buforowych.
To jeszcze nie oznacza, że wystarczy ustawić 18 kartonów jeden za drugim. Jeżeli typowy karton ma 550 mm długości, a konstrukcja wymaga około 100 mm zapasu na bezpieczne wykrywanie i separację, jedna pozycja zajmie około 650 mm. Osiemnaście pozycji oznacza więc w przybliżeniu 11,7 m długości roboczej bufora.
W praktyce do obliczeń trzeba dołożyć jeszcze kilka rzeczy:
-
najdłuższy, a nie średni gabaryt ładunku,
-
zmienność taktów linii,
-
chwilowe spiętrzenia po uruchomieniu urządzeń,
-
czas reakcji czujników i sterowania,
-
sposób zwalniania produktów z bufora,
-
możliwość zatrzymania procesu poprzedzającego pakowanie.
Drugi przykład dobrze pokazuje, dlaczego średnia wydajność potrafi oszukiwać. Maszyna podająca produkuje średnio 20 szt./min, a pakowanie odbiera również 20 szt./min. Teoretycznie bufor nie jest potrzebny. W rzeczywistości pierwsza maszyna może wypuszczać serię pięciu produktów co 15 sekund, podczas gdy pakowanie odbiera je równomiernie. Średnia godzinowa jest identyczna, ale chwilowy przepływ zupełnie inny. Bufor jest wtedy potrzebny do wygładzenia pulsacyjnego zasilania.
Duży bufor ma sens, gdy zatrzymanie pakowania jest częste, ale krótkie — na przykład operator wymienia karton zbiorczy, drukarka etykiet czeka kilka sekund albo automat zamykający opakowania wykonuje okresową procedurę. Bufor pozwala wówczas utrzymać pracę urządzenia znajdującego się wcześniej.
Nie ma natomiast większego sensu budowanie kilkudziesięciu metrów akumulacji po to, aby maskować regularny, wielominutowy przestój. Jeżeli pakowanie przez 20% zmiany pracuje wolniej niż proces poprzedzający, problemem jest niedopasowanie wydajności, a nie zbyt mały bufor. W takim układzie każdy bufor prędzej czy później się zapełni.
Granica jest prosta: bufor ma przejmować krótkotrwałe różnice przepływu, nie zastępować brakującej wydajności stanowiska.
Akumulacja bez nacisku odcina siłę, zanim przeniesie się ona na całą kolejkę
Jeżeli przewożone są sztywne pojemniki z tworzywa i delikatny kontakt między nimi jest dopuszczalny, prosty przenośnik akumulacyjny może wystarczyć. Sytuacja zmienia się przy kartonach, tackach, produktach foliowanych, opakowaniach o różnej masie albo elementach podatnych na przesuwanie.
Tutaj znacznie bezpieczniejsza jest akumulacja bezciśnieniowa, nazywana również zero-pressure accumulation – ZPA.
Mechanizm jest prosty. Przenośnik zostaje podzielony na krótkie, niezależnie sterowane strefy. Każda ma własny napęd lub możliwość jego odłączenia oraz czujnik wykrywający obecność produktu.
Gdy ostatnia strefa jest zajęta:
-
znajdujący się w niej ładunek zostaje zatrzymany,
-
poprzednia strefa nie wypuszcza kolejnego,
-
następne strefy zatrzymują swoje ładunki kolejno w górę linii,
-
pomiędzy produktami pozostaje kontrolowany odstęp.
W efekcie osiemnasty karton nie dociska siedemnastu stojących przed nim opakowań do pierwszego kartonu przy pakowaniu. Każdy ładunek zatrzymuje się we własnej strefie.
Długość strefy musi wynikać z długości produktu. Jeżeli na linii występują kartony o długości 300–600 mm, projektowanie strefy na podstawie najczęściej spotykanego kartonu 400 mm jest ryzykowne. Karton 600 mm może znaleźć się jednocześnie na dwóch strefach i zaburzyć logikę detekcji. Punkt wyjścia powinien stanowić najdłuższy transportowany ładunek plus wymagany odstęp technologiczny.
Załóżmy, że najdłuższy karton ma 600 mm, a do stabilnego rozdzielenia potrzebne jest około 50–100 mm. Strefa rzędu 650–700 mm jest rozsądniejszym punktem wyjścia niż 500 mm. Ostateczny wymiar trzeba jednak sprawdzić na rzeczywistych opakowaniach, ponieważ wystające klapy, folia stretch czy nieregularne dno potrafią zmienić moment wykrycia produktu przez fotokomórkę.
ZPA ma szczególnie dużo sensu, gdy:
-
kartony łatwo się odkształcają,
-
masa kolejnych produktów znacznie się różni,
-
pozycja ładunku jest istotna dla dalszego skanowania lub etykietowania,
-
transportowane są produkty kruche,
-
kolejka może składać się z kilkunastu lub kilkudziesięciu sztuk,
-
stanowisko pakowania cyklicznie zatrzymuje przepływ.
Nie zawsze trzeba jednak komplikować instalację. Przy pięciu sztywnych pojemnikach o identycznej masie, poruszających się z małą prędkością na krótkim odcinku, rozbudowana akumulacja beznaciskowa może być niepotrzebnym kosztem. Trzeba policzyć wartość potencjalnych uszkodzeń i częstotliwość spiętrzeń.
Jest też minus, którego często nie widać na prezentacji systemu. Więcej stref oznacza więcej czujników, przewodów, punktów sterowania i elementów wymagających prawidłowego ustawienia. Brudna fotokomórka albo źle ustawiona detekcja może „widzieć” produkt, którego już nie ma, przez co kilka stref pozostanie zatrzymanych. Dlatego przy uruchomieniu ważniejsze od imponującej liczby stref jest poprawne sprawdzenie każdego formatu opakowania.
Sam bufor nie wystarczy, jeśli źle steruje się wjazdem i wyjazdem
Dobrze policzona długość i akumulacja bez nacisku rozwiązują tylko część problemu. Pozostaje jeszcze sposób, w jaki produkty są wpuszczane do pakowania.
Najbardziej kłopotliwy układ to taki, w którym cały pełny bufor uruchamia się jednocześnie po zwolnieniu miejsca przy stanowisku. Pierwsze opakowanie rusza prawidłowo, ale za nim rusza cała kolumna. Przy dużej różnicy mas, zmianach tarcia albo niewielkich opóźnieniach sterowania odstępy szybko znikają.
Lepszym rozwiązaniem jest kontrolowane zwalnianie stref. Jeżeli pakowanie potrzebuje jednego kartonu, system powinien wypuścić jeden karton i dopiero po potwierdzeniu zwolnienia pozycji przesunąć następny. Przy większej wymaganej wydajności można stosować zwalnianie grupowe, ale liczba jednocześnie uruchamianych stref powinna wynikać z realnego taktu odbiornika.
Przykład: pakowarka odbiera 15 kartonów/min, czyli średnio jeden co 4 sekundy. Nie ma sensu dostarczać jej trzech kartonów w ciągu sekundy i następnie przez 11 sekund zatrzymywać linię. Lepiej utrzymywać kontrolowany odstęp odpowiadający sposobowi odbioru produktów przez maszynę.
Przy modernizacji istniejącej linii warto przejrzeć kolejno:
-
czas cyklu pakowania,
-
rzeczywiste prędkości przenośników,
-
minimalny i maksymalny wymiar transportowanego produktu,
-
minimalną i maksymalną masę,
-
rozmieszczenie fotokomórek,
-
logikę PLC podczas zajęcia ostatniej strefy,
-
reakcję instalacji po ponownym zwolnieniu stanowiska.
Szczególnie istotny jest ostatni punkt. W wielu instalacjach problem pojawia się nie podczas zatrzymania, lecz w chwili ponownego startu. Produkty przyspieszają w różnych momentach, odstępy znikają, a pierwszy karton trafia do pakowania, zanim mechanizm odbiorczy jest gotowy.
Na krótkich odcinkach można wykorzystać klasyczne motoreduktory i podział transportera na sekcje. Przy większej liczbie niezależnych stref wygodne są rolki napędowe z lokalnym sterowaniem, często pracujące przy napięciu 24 lub 48 V DC. Doboru konkretnego napędu nie powinno się jednak robić na podstawie samego napięcia. Liczą się masa ładunku, prędkość, średnica rolek, rozstaw podpór, wymagany moment, sposób przeniesienia napędu oraz liczba rolek przypadających na jedną sekcję.
Trzeba również uważać na bardzo lekkie przesyłki. Mała paczka z miękkim lub nierównym dnem potrafi zachowywać się gorzej niż ciężki, równy karton. Może nie dociskać wystarczająco do rolek, obracać się albo zatrzymać dokładnie pomiędzy nimi. Dlatego minimalny rozstaw rolek dobiera się do najmniejszego transportowanego opakowania, tak aby produkt był stabilnie podparty w całym przebiegu. W praktyce projektant powinien sprawdzić najgorszy format fizycznie, a nie ograniczać się do modelu CAD.
Przy budowie albo modernizacji takiej części transportu przydają się również właściwie dobrane rolki, napędy, elementy prowadzące i komponenty do przenośników. Więcej informacji na: https://sklep.movlink.pl
FAQ – najczęstsze pytania o bufor przed pakowaniem
Czy produkty w buforze mogą się ze sobą stykać?
Tak, jeżeli są odporne na nacisk i układ został zaprojektowany jako akumulacja kontaktowa. Przy miękkich kartonach, produktach delikatnych, dużych różnicach mas lub długiej kolejce bezpieczniej stosować akumulację beznaciskową.
Jak policzyć minimalną wielkość bufora?
Pomnóż rzeczywisty dopływ produktów na minutę przez czas, przez jaki produkcja ma pracować mimo zatrzymania pakowania. Dla 12 szt./min i 90 sekund otrzymasz 18 miejsc. Następnie przelicz liczbę miejsc na długość, uwzględniając najdłuższy produkt i wymagany odstęp.
Czy większy bufor zawsze poprawia pracę linii?
Nie. Jeśli pakowanie stale ma niższą wydajność niż proces znajdujący się przed nim, większy bufor jedynie opóźni moment zatrzymania. W takim przypadku trzeba zwiększyć przepustowość wąskiego gardła albo ograniczyć wydajność poprzedniej operacji.
Czy każda strefa ZPA potrzebuje osobnego czujnika?
W klasycznym układzie każda niezależnie sterowana strefa wymaga informacji o obecności ładunku. Sposób realizacji może być różny, ale sterownik musi wiedzieć, czy dana pozycja jest wolna, zanim wpuści na nią kolejny produkt.
Jaki odstęp zostawić między kartonami?
Nie istnieje jedna wartość właściwa dla wszystkich przenośników. Odstęp musi umożliwiać jednoznaczną detekcję i niezależne zatrzymywanie produktów. Dla typowych kartonów punktem wyjścia może być kilkadziesiąt milimetrów, ale wartość trzeba zweryfikować przy docelowej prędkości i na rzeczywistych opakowaniach.
Co sprawdzić, jeśli kartony nadal uderzają w siebie mimo podziału na strefy?
Najpierw kolejność sygnałów z fotokomórek i moment wyłączenia napędu. Następnie drogę hamowania przy maksymalnej masie i prędkości. Jeżeli sterownik wyłącza strefę dopiero wtedy, gdy następna jest już całkowicie zajęta, sama obecność czujników nie zapewni akumulacji bez nacisku.
Czy da się dołożyć bufor do istniejącego przenośnika?
Często tak, ale trzeba sprawdzić możliwość niezależnego sterowania fragmentami przenośnika. Jeżeli wszystkie rolki są mechanicznie spięte z jednym napędem i zawsze poruszają się jednocześnie, modernizacja może wymagać podziału napędu na kilka sekcji albo wymiany części transportera.
Pierwszym działaniem nie powinien być zakup dodatkowych metrów przenośnika. Najpierw zmierz przez jedną pełną zmianę rzeczywisty dopływ produktów, czas i częstotliwość zatrzymań pakowania oraz maksymalną długość kolejki. Następnie zatrzymaj pełny bufor i sprawdź, czy ostatni ładunek nadal wywiera siłę na pierwszy. Jeżeli tak, właśnie ten błąd trzeba usunąć w pierwszej kolejności: podzielić transport na niezależnie zatrzymywane strefy albo zmienić sposób akumulacji. Dopiero na podstawie tych danych ma sens dobierać długość bufora, napędy i sterowanie.